
CNC · Pelajaran 8 dari 8 · ±3 menit baca
First Article CNC Bubut yang Terkendali
Menggabungkan set-up, offset, tool clearance, program prove-out, dan koreksi ukuran.
Isi modul · 8 pelajaran
- 1Setting Benda Kerja & Titik Nol Program
- 2Setting Tool Offset & Tool Library
- 3Menjalankan & Memverifikasi Program
- 4Troubleshooting Alarm & Error Umum
- 5Memilih & Memasang Tool pada Turret
- 6Membaca & Mengoreksi Program Langsung di Mesin
- 7Perawatan Harian Mesin CNC Bubut
- 8First Article CNC Bubut yang Terkendali
Pada bubut CNC, sumbu X sering diprogram sebagai diameter tetapi detail display, geometry offset, wear offset, dan arah tanda bergantung control serta machine configuration. Operator harus mengetahui konvensi mesin sendiri sebelum memasukkan koreksi.
Verifikasi CNC sebelum siklus produksi
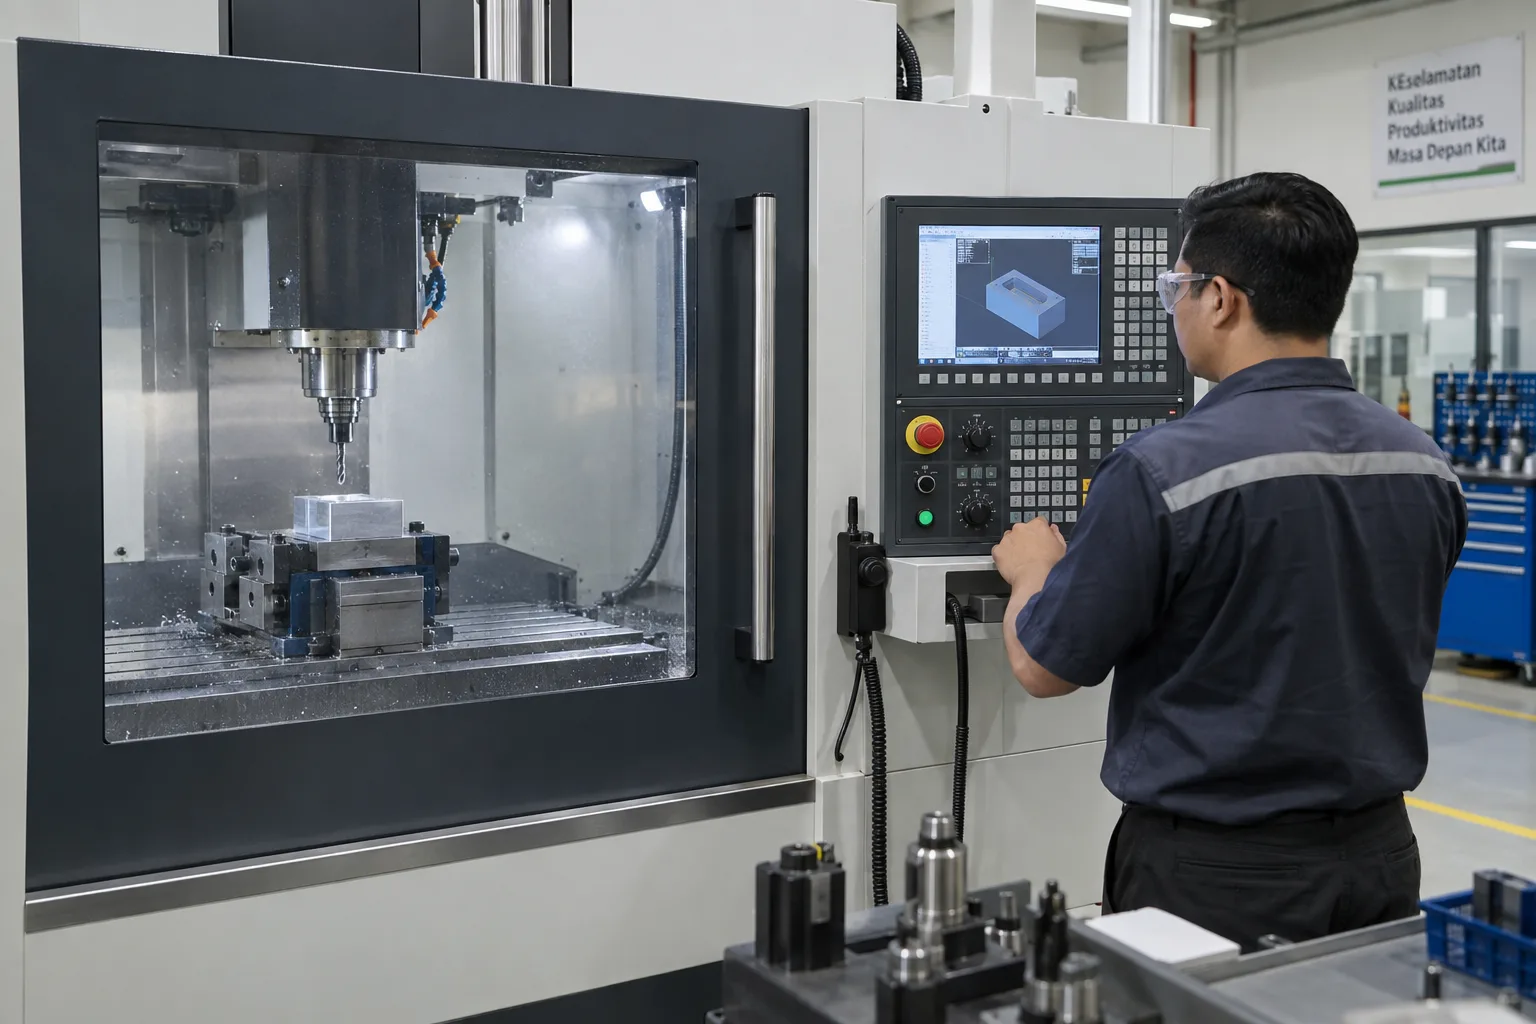
Kontrol mesin berbeda antar merek dan konfigurasi. Praktik aman menggabungkan verifikasi program, tool/work offset, kondisi tooling dan fixture, graphics atau simulation, single block, dry run, serta feed/rapid override sesuai SOP. Foto bukan pengganti manual mesin.
Urutan prove-out
- Cek chuck pressure atau gaya cekam, jaw engagement, stick-out, part catcher, tailstock/subspindle, dan risiko batang menonjol.
- Panggil tiap turret station pada posisi aman; verifikasi tool, clamp, orientation, insert, nose radius, coolant, dan interference.
- Tetapkan work reference dan geometry offset dengan metode yang disetujui; lakukan independent reasonableness check.
- Jalankan graphics/dry run/single block dengan override sesuai SOP sambil memantau distance-to-go dan arah gerak.
- Ukur first article setelah temperatur dan burr dikendalikan; koreksi wear secara kecil, terdokumentasi, dan berdasarkan selisih aktual.
Perhatian: Jangan menghapus alarm dan langsung cycle start berulang kali. Catat nomor alarm, mode, blok aktif, posisi, kondisi mesin, dan kejadian sebelumnya; tentukan penyebab sebelum reset aman.
Tips: Pisahkan geometry offset sebagai kondisi set-up tool dari wear offset sebagai koreksi kecil proses. Kebijakan persisnya mengikuti control dan sistem mutu fasilitas.
Alur first article bubut CNC
- Jalankan dengan sisa ukuran (misalnya wear X +0,2) supaya benda pertama pasti masih bisa dikoreksi.
- Ukur semua diameter dan panjang penting; bandingkan dengan target tengah toleransi.
- Masukkan koreksi ke wear masing-masing tool, lalu kembalikan sisa ukuran ke nol.
- Potong ulang finishing atau buat benda kedua; ukur ulang semua karakteristik.
- Catat hasil di lembar first article dan minta persetujuan sebelum produksi berjalan.