
Permesinan Konvensional · Pelajaran 6 dari 6 · ±3 menit baca
Dari Gear Data ke Release First Article
Mengintegrasikan blank, cutter, indexing, set-up, trial cut, dan inspeksi.
Isi modul · 6 pelajaran
Sebelum menghitung putaran crank, pastikan drawing menetapkan jenis gear, modul/DP, jumlah gigi, pressure angle, face width, bore/keyway datum, tooth thickness atau backlash target, quality, material, heat treatment, dan finishing. Rumus indexing yang benar untuk data yang salah tetap menghasilkan scrap.
Roda gigi: geometri, proses, dan pemeriksaan
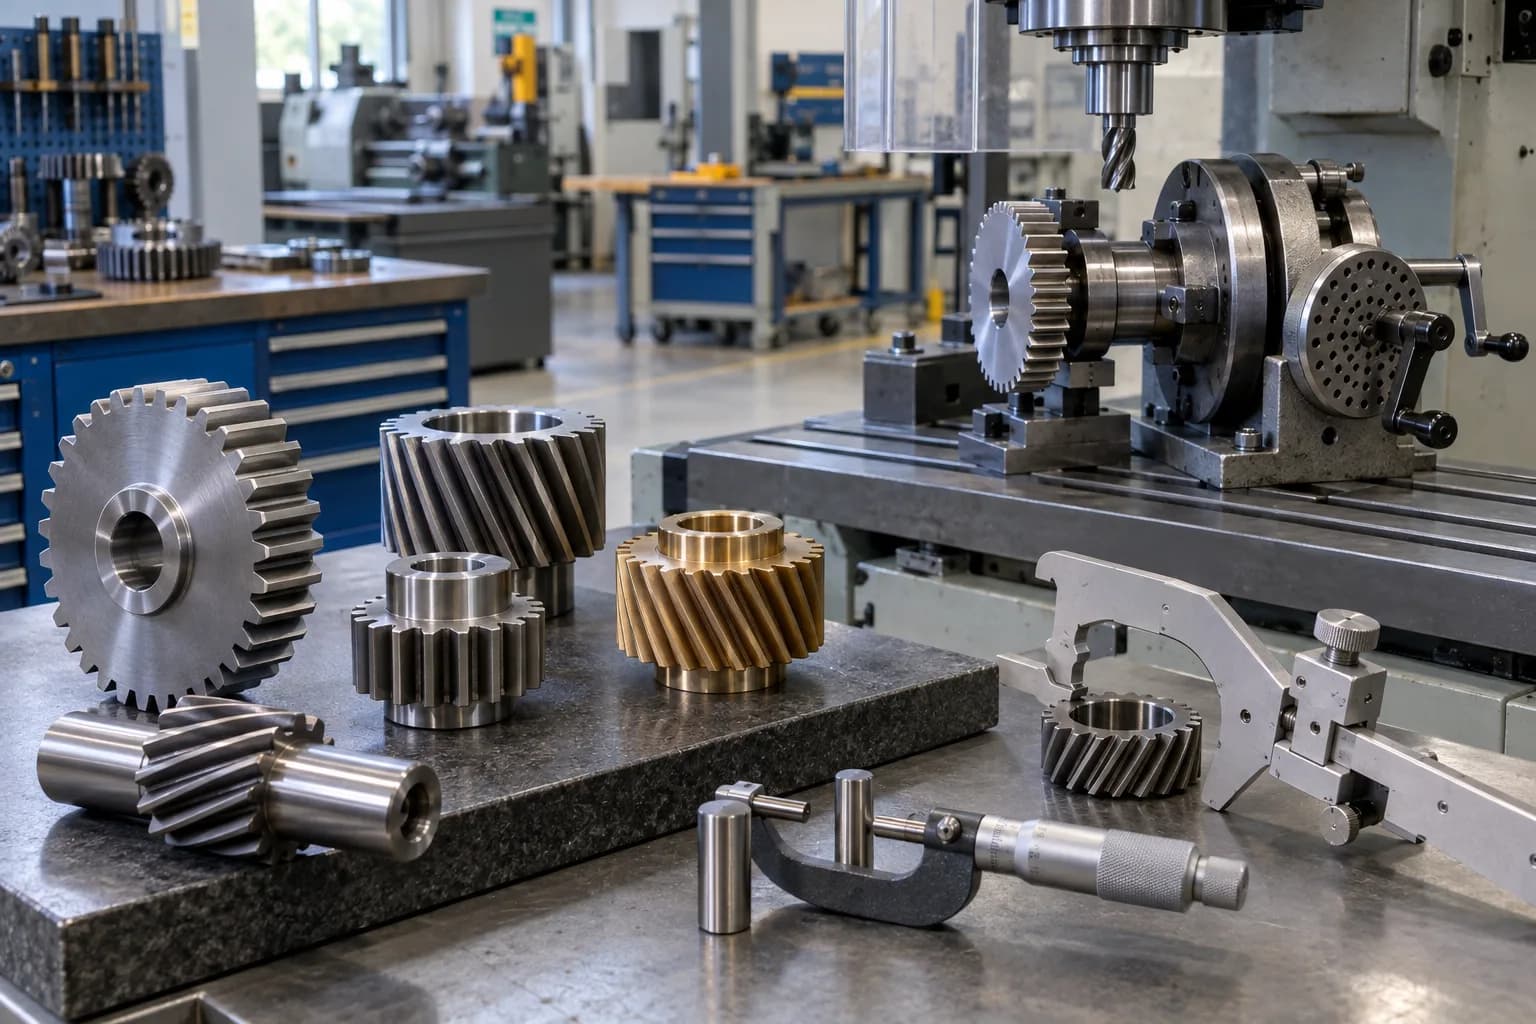
Bentuk visual membantu mengenali keluarga roda gigi, tetapi modul, sudut tekan, helix angle, kualitas, ketebalan gigi, backlash, dan koreksi profil harus berasal dari gambar atau spesifikasi. Set-up kepala pembagi pada foto bersifat ilustratif dan wajib diverifikasi sebelum pemotongan.
Hold point yang mencegah satu batch scrap
- Inspeksi blank: OD, face width, bore, face run-out, radial run-out, chamfer, dan datum.
- Verifikasi ratio dividing head aktual, hole circle, sector arm, jumlah putaran, arah pendekatan untuk menghilangkan backlash, dan jumlah indeks.
- Sejajarkan arbor serta tailstock, pusatkan cutter terhadap blank, lalu cek clearance sepanjang lintasan.
- Buat trial gap atau first tooth sesuai rencana, ukur depth/spacing, kemudian lakukan indexing penuh dengan tally independen.
- Deburr secara terkendali dan inspeksi first article sebelum memotong seluruh batch.
Perhatian: Formula OD sederhana seperti m(z+2) hanya berlaku pada geometri standard tertentu. Profile shift, stub tooth, internal gear, helical gear, dan spesifikasi khusus memerlukan formula serta proses yang sesuai.
Tips: Gunakan lembar indexing dengan baris bernomor dan tanda tangan verifikasi. Kesalahan paling mahal sering bukan hitungan awal, melainkan satu langkah indeks terlewat atau dihitung dua kali.