
CNC · Pelajaran 8 dari 8 · ±3 menit baca
First Article CNC Frais yang Terkendali
Dari fixture dan offset hingga prove-out, inspeksi, dan pelepasan batch.
Isi modul · 8 pelajaran
Work offset yang benar hanya satu bagian dari set-up. Part dapat tetap salah bila datum tertutup burr, fixture melendut, jaw lift terjadi, tool length salah, holder menyentuh clamp, atau retract plane tidak cukup. First article harus membuktikan keseluruhan sistem.
Verifikasi CNC sebelum siklus produksi
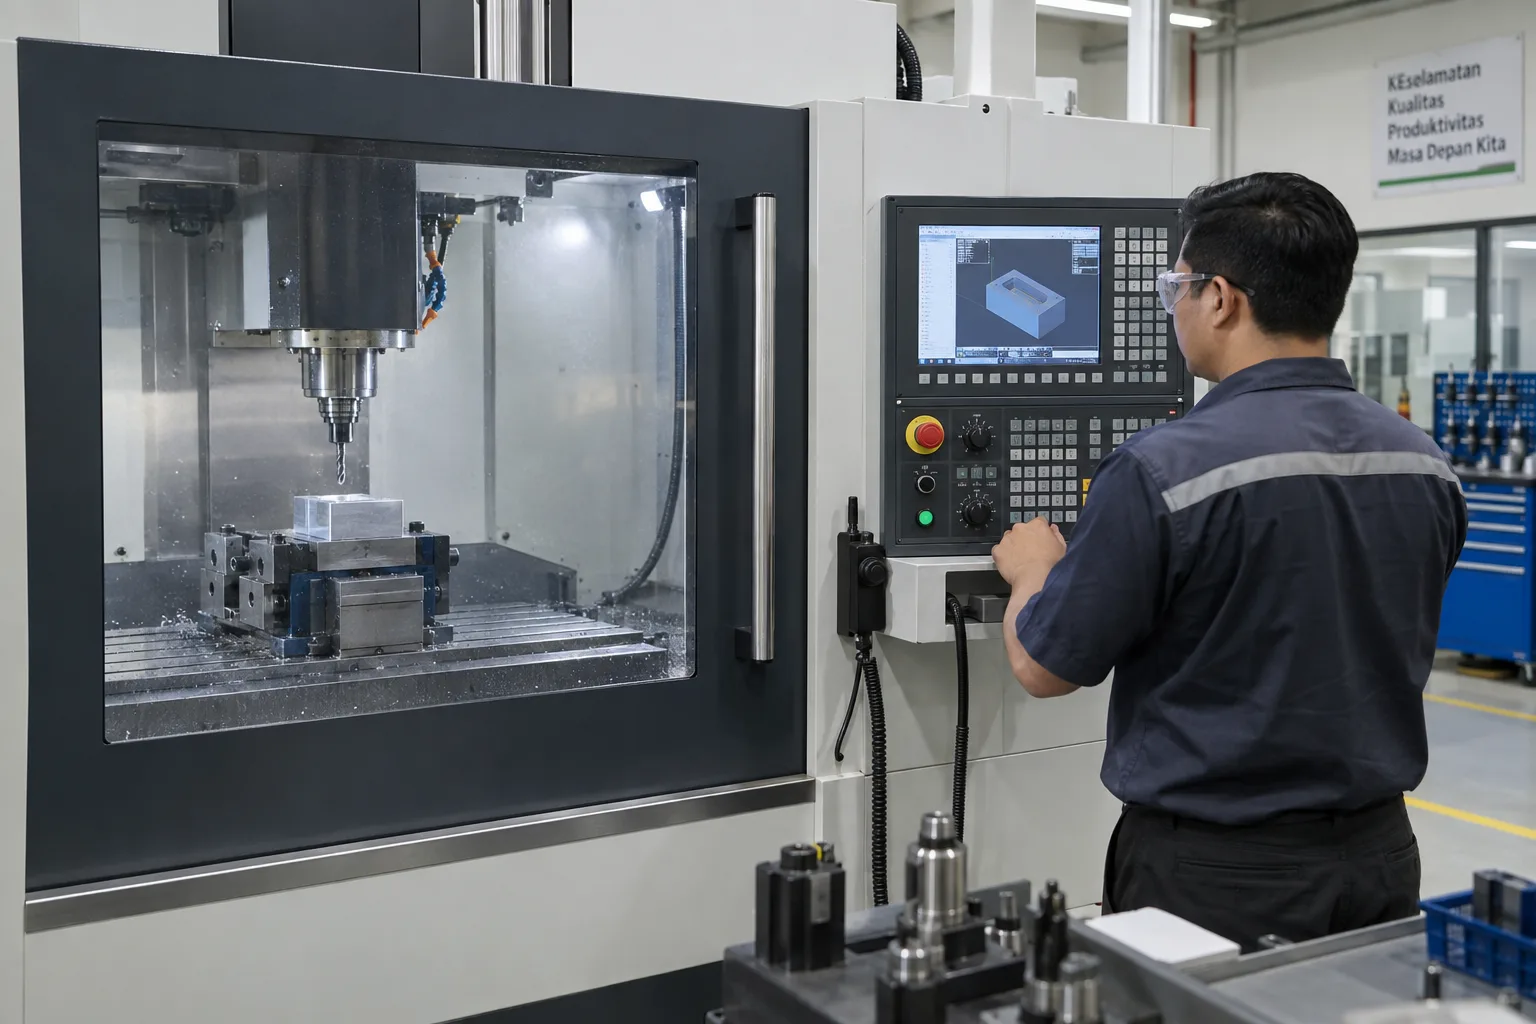
Kontrol mesin berbeda antar merek dan konfigurasi. Praktik aman menggabungkan verifikasi program, tool/work offset, kondisi tooling dan fixture, graphics atau simulation, single block, dry run, serta feed/rapid override sesuai SOP. Foto bukan pengganti manual mesin.
Gerbang pelepasan program
- Verifikasi revision drawing/program/setup sheet, stock, fixture, clamp torque atau method, datum, stop, dan orientation.
- Cocokkan seluruh tool assembly: pot, tool number, gauge length, diameter/radius, wear, run-out, pull stud, serta life status.
- Tetapkan work offset dan lakukan reasonableness check terhadap machine position, stock, fixture, dan program origin.
- Gunakan simulation/graphics, safe start, single block, override, dry run, dan air cut sesuai fasilitas; jangan hanya melihat tool tip.
- Inspeksi first article serta fitur antar-operasi; dokumentasikan offset change dan baru release batch oleh personel berwenang.
Perhatian: Restart di tengah program berisiko bila modal state, spindle/coolant, compensation, tool, position, dan cycle state tidak dipulihkan dengan benar. Ikuti restart procedure control dan fasilitas; jangan lompat ke blok hanya karena nomor baris terlihat tepat.
Tips: Lakukan independent offset check: operator kedua atau metode kedua membandingkan jarak wajar antara machine reference, fixture, work origin, dan tool tip sebelum first motion.