
CNC · Pelajaran 8 dari 8 · ±3 menit baca
Membangun Safety Envelope Program CNC
Memverifikasi bukan hanya sintaks, tetapi juga state, geometri, offset, tooling, fixture, dan mesin.
Isi modul · 8 pelajaran
Program yang berhasil diparse belum tentu aman. Controller menjalankan kode bersama modal state, parameter, offset, tool table, machine configuration, dan posisi aktual. Simulator 2D juga tidak mengetahui semua holder, clamp, stock, travel, spindle orientation, atau macro di mesin.
Verifikasi CNC sebelum siklus produksi
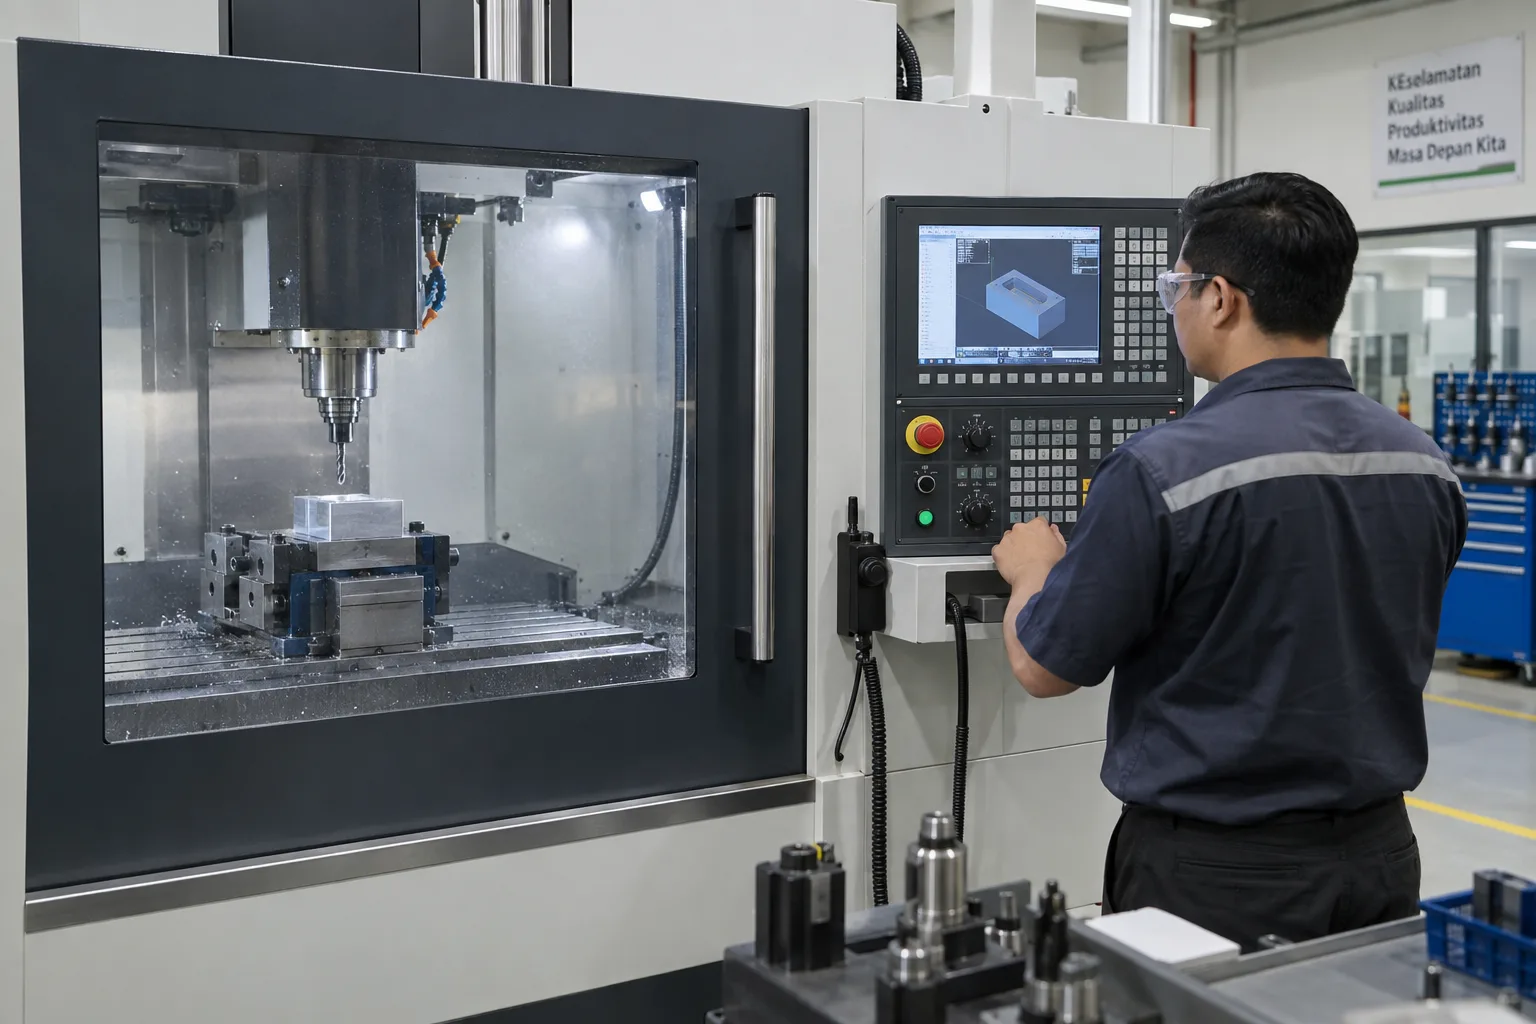
Kontrol mesin berbeda antar merek dan konfigurasi. Praktik aman menggabungkan verifikasi program, tool/work offset, kondisi tooling dan fixture, graphics atau simulation, single block, dry run, serta feed/rapid override sesuai SOP. Foto bukan pengganti manual mesin.
Lapisan verifikasi
- Review header dan safety line: unit, plane, distance mode, feed mode, compensation cancel, dan work coordinate yang dimaksud.
- Plot setiap rapid serta cutting move; cek start/end arc, Z clearance, retract, transition, dan return home.
- Cocokkan tool number, geometry/wear offset, diameter/radius, holder reach, spindle limit, feed, coolant, dan material.
- Modelkan stock dan fixture; cari collision, overtravel, gouge, sisa material, serta gerak tak produktif.
- Di mesin, ikuti SOP untuk graphics, machine lock bila tersedia, dry run, single block, distance-to-go, rapid/feed override, dan first-piece inspection.
Perhatian: G-code bukan bahasa yang sepenuhnya universal. Arti cycle, macro, parameter, tool change, work offset tambahan, dan bahkan detail arc dapat berbeda; manual controller dan machine builder adalah otoritas untuk mesin tersebut.
Tips: Gunakan komentar yang menjelaskan niat proses dan datum, bukan mengulang baris kode. Komentar seperti 'finish bore dari datum A' lebih berguna daripada 'G01 bergerak lurus'.
Daftar cek sebelum menekan Cycle Start
- Simulasi grafis selesai tanpa gerak memotong fixture, ragum, atau rahang chuck.
- Nilai Z terendah di program ≥ kedalaman yang diizinkan gambar dan fixture.
- Nomor tool, H, dan D cocok dengan tool yang benar-benar terpasang.
- Posisi pergantian tool dan titik kembali (G28/G30) aman dari benda.
- Kecepatan spindel dan feed masuk akal untuk material dan diameter tool.
- Run pertama: single block, rapid override 25%, feed override rendah, tangan dekat Feed Hold.