
Permesinan Konvensional · Pelajaran 4 dari 7 · ±3 menit baca
Dressing & Toleransi Hasil Gerinda
Merawat batu gerinda dan mengetahui batas ketelitian tiap proses.
57%
Isi modul · 7 pelajaran
Dressing
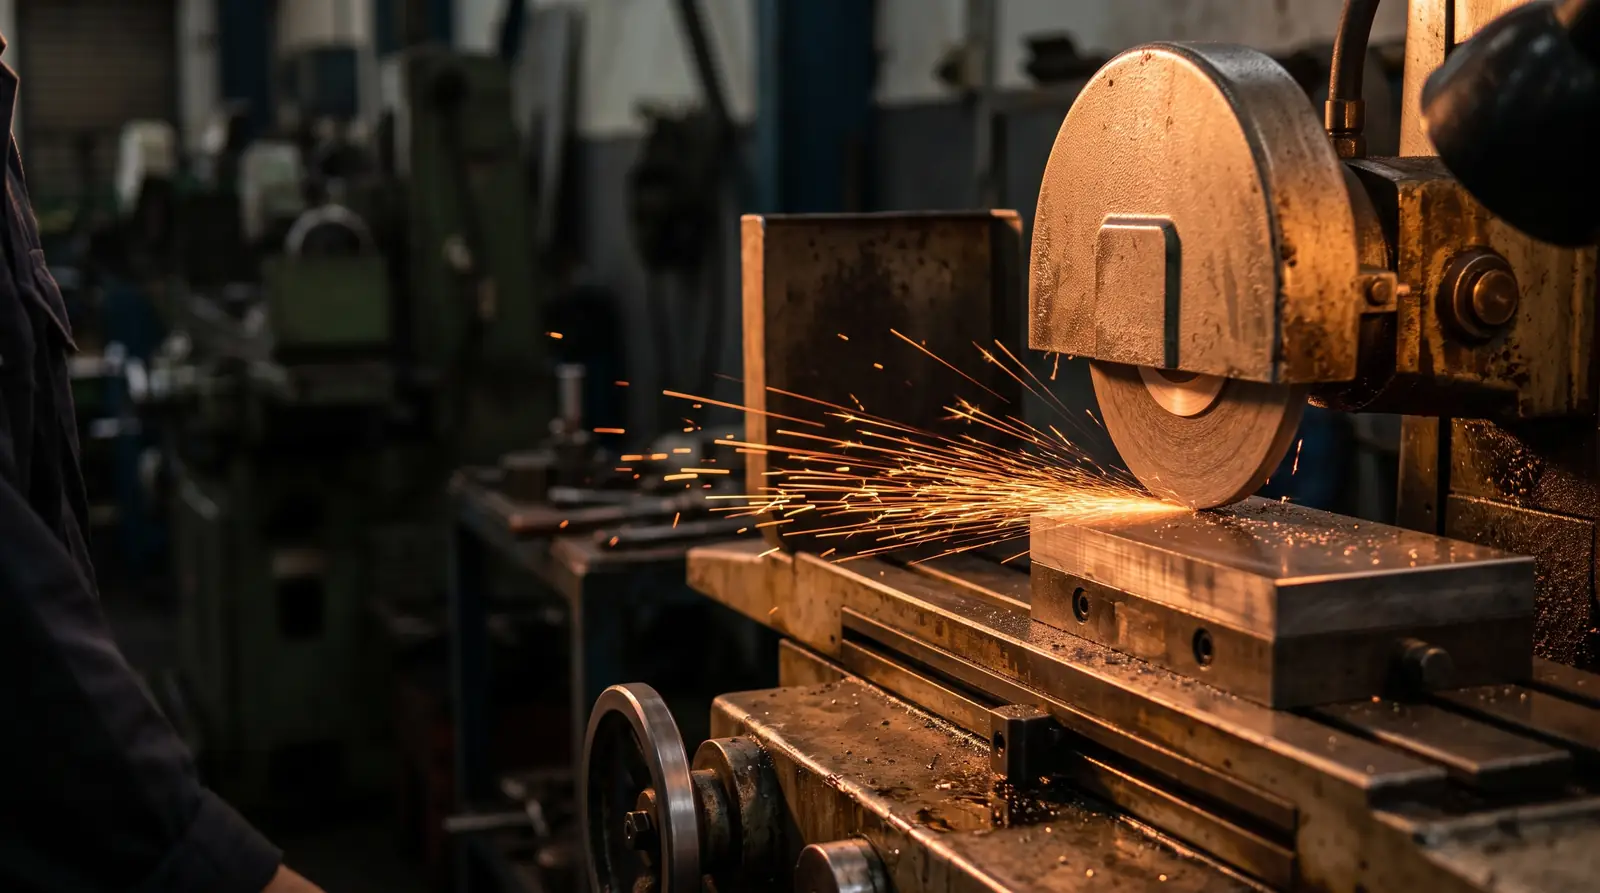
Batu gerinda yang tumpul atau tersumbat serpihan logam (loading) harus di-dressing memakai dresser intan, agar butiran baru yang tajam kembali terbuka.
- Permukaan hasil mendadak menjadi kasar atau mengkilap tidak merata.
- Terdengar bunyi berdecit saat menggerinda.
- Benda kerja menjadi panas berlebihan atau mulai gosong.
Toleransi yang Bisa Dicapai Tiap Proses
| Proses | Toleransi Umum | Kekasaran Ra |
|---|---|---|
| Bubut / frais kasar | ±0,1 mm | 6,3 – 12,5 µm |
| Bubut / frais finishing | ±0,02 mm | 1,6 – 3,2 µm |
| Gerinda | ±0,005 mm | 0,2 – 0,8 µm |
Perhatian: Jangan menggerinda permukaan menggunakan sisi samping batu potong (cutting wheel). Batu jenis itu tidak dirancang menahan gaya menyamping dan bisa pecah saat dipakai demikian.
Cara dressing dengan intan titik tunggal
- Pasang dresser di meja magnet, ujung intan sedikit di bawah garis tengah batu dan dimiringkan 10–15° searah putaran (intan “ditarik”, bukan didorong).
- Nyalakan batu dan coolant; turunkan batu sampai menyentuh titik tertinggi intan.
- Makan 0,01–0,03 mm per langkah, lalu lintaskan intan melintang batu dengan kecepatan tetap.
- Putar intan 1/8 putaran di dudukannya setiap beberapa kali dressing agar ujungnya tetap runcing.
| Tujuan | Lintasan dressing | Hasil pada batu |
|---|---|---|
| Pengasaran cepat | Cepat (lead besar per putaran batu) | Permukaan batu terbuka dan agresif, hasil lebih kasar |
| Finishing halus | Lambat, 1–2 langkah akhir tanpa makan (spark-out) | Butir lebih rata, Ra lebih halus |
Tips: Batu yang mengilap (glazing) atau warnanya tertutup serbuk logam (loading) sudah waktunya didressing — jangan menambah tekanan makan untuk memaksanya memotong.
Bagian ini sudah jelas?