
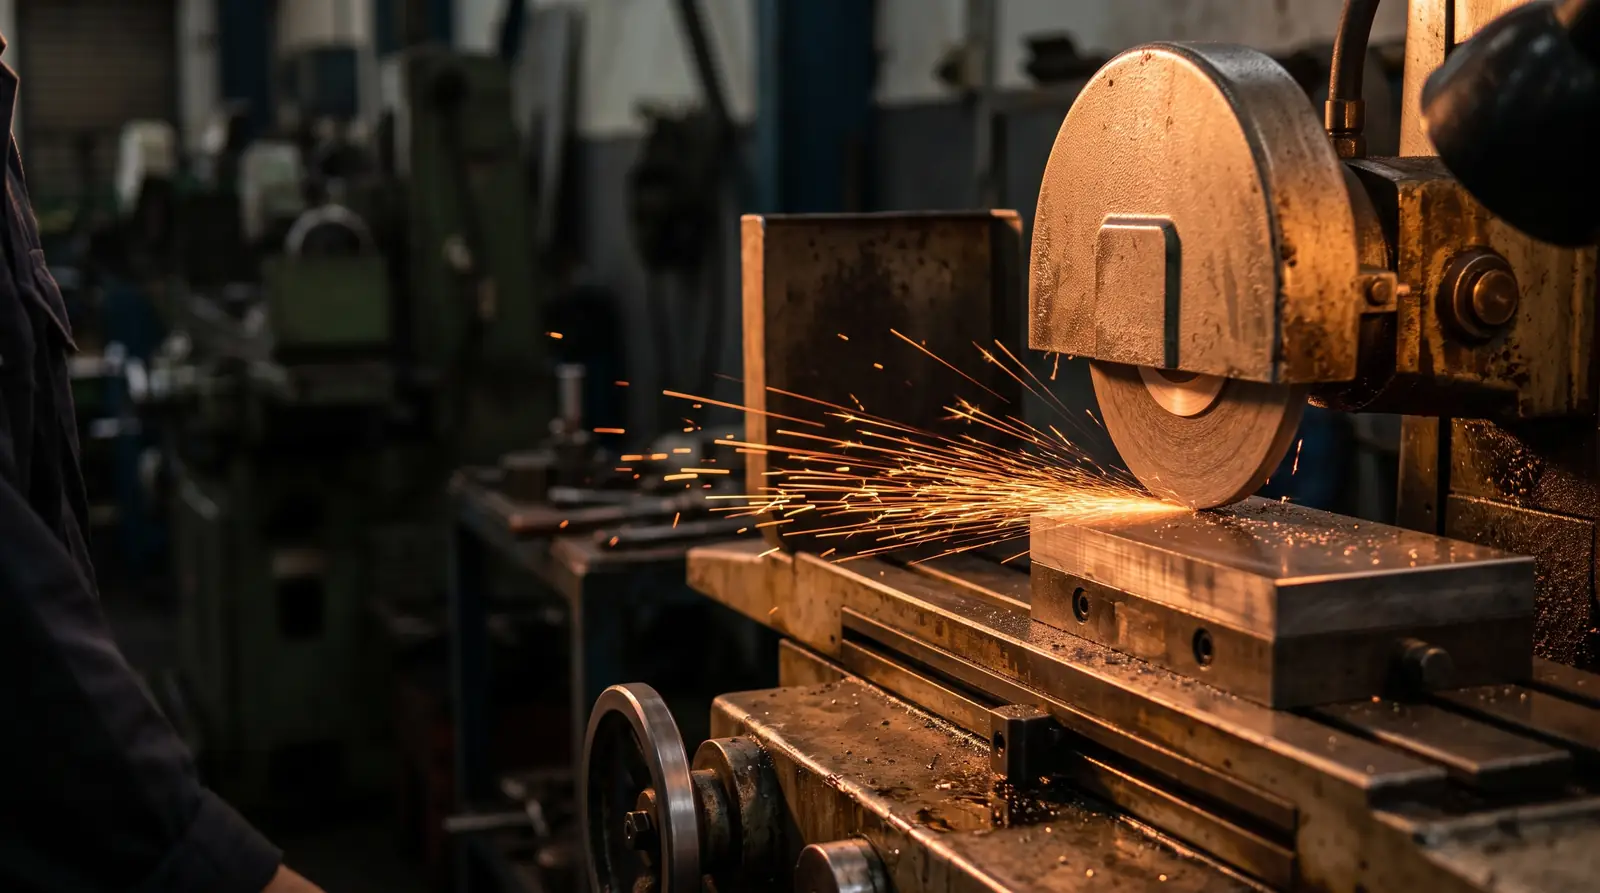
Permesinan Konvensional · Pelajaran 7 dari 7 · ±3 menit baca
Pemilihan Roda & Kontrol Proses Gerinda
Menghubungkan spesifikasi roda, kondisi mesin, dressing, panas, dan hasil permukaan.
Isi modul · 7 pelajaran
Roda gerinda adalah cutting tool berpori yang bekerja dengan banyak butir. Grade roda menggambarkan kekuatan penahanan butir, bukan kekerasan abrasive. Roda yang tampak utuh juga belum tentu aman: identitas, expiry atau shelf control bila berlaku, kerusakan, storage, mounting, flange, dan speed rating harus diverifikasi.
Membaca kondisi pahat, geram, dan roda gerinda
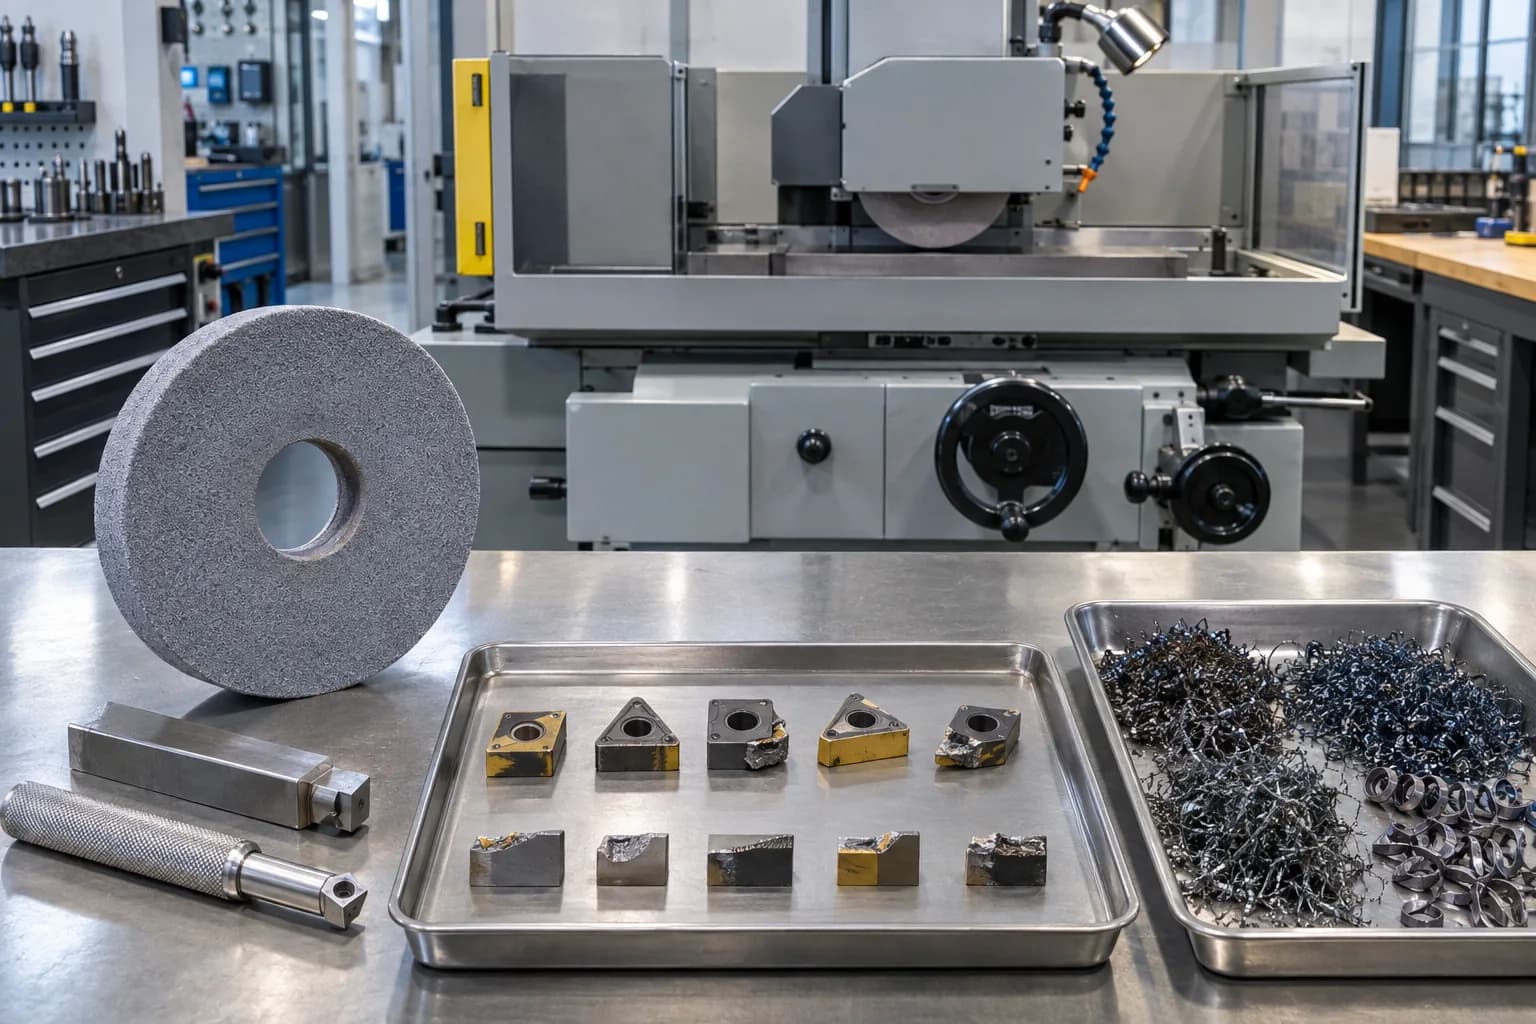
Contoh visual hanya membantu observasi awal. Diagnosis harus menghubungkan pola aus, lokasi kerusakan, suara, beban spindle, hasil ukur, material, holder, coolant, dan riwayat parameter. Roda gerinda serta geram tajam ditangani sesuai prosedur dan mesin harus berhenti saat inspeksi.
Kontrol sebelum dan selama grinding
- Cocokkan spesifikasi roda dengan material, operasi, contact area, surface speed, coolant, dan target finish.
- Periksa wheel, blotter, flange, spindle, guard, arah, serta maximum operating speed; lakukan pemeriksaan dan test sesuai produsen/SOP.
- Dress atau true dengan alat, depth, traverse, dan interval yang tepat; jangan memperbaiki semua masalah hanya dengan feed lebih kecil.
- Pantau power, suara, pola spark yang diizinkan, coolant delivery, temperatur part, size trend, dan surface integrity.
- Jika terjadi benturan, suara abnormal, atau vibrasi baru, stop aman dan karantina roda sampai diperiksa.
Kecepatan keliling roda dihitung dari diameter aktual dan putaran: v (m/s) = π × D × n ÷ 60.000, dengan D dalam mm dan n dalam rpm. Contoh: roda Ø200 mm pada 2850 rpm → v = π × 200 × 2850 ÷ 60.000 ≈ 29,8 m/s. Nilai ini harus di bawah batas kecepatan pada label roda.
Perhatian: RPM roda tidak boleh melebihi batas yang ditandai oleh produsen. Gunakan diameter aktual untuk menghitung surface speed; jangan memakai roda tanpa identitas atau yang pernah terjatuh tanpa evaluasi sesuai prosedur.
Tips: Grinding burn mungkin tidak selalu tampak jelas. Untuk part kritis, metode penerimaan dapat memerlukan inspeksi tambahan seperti etch, hardness, crack detection, atau pengujian lain yang ditetapkan engineering.