
CNC · Pelajaran 7 dari 7 · ±3 menit baca
Tool Assembly, Wear Evidence & Life Control
Memperlakukan insert, holder, collet, adaptor, offset, dan parameter sebagai satu sistem.
Isi modul · 7 pelajaran
Kode bentuk insert tidak cukup untuk memilih tool. Grade dan chipbreaker sering merupakan sistem produsen; kemampuan tool assembly juga dibatasi interface, clamping, balance, run-out, gauge length, spindle, coolant delivery, part geometry, dan collision envelope.
Membaca kondisi pahat, geram, dan roda gerinda
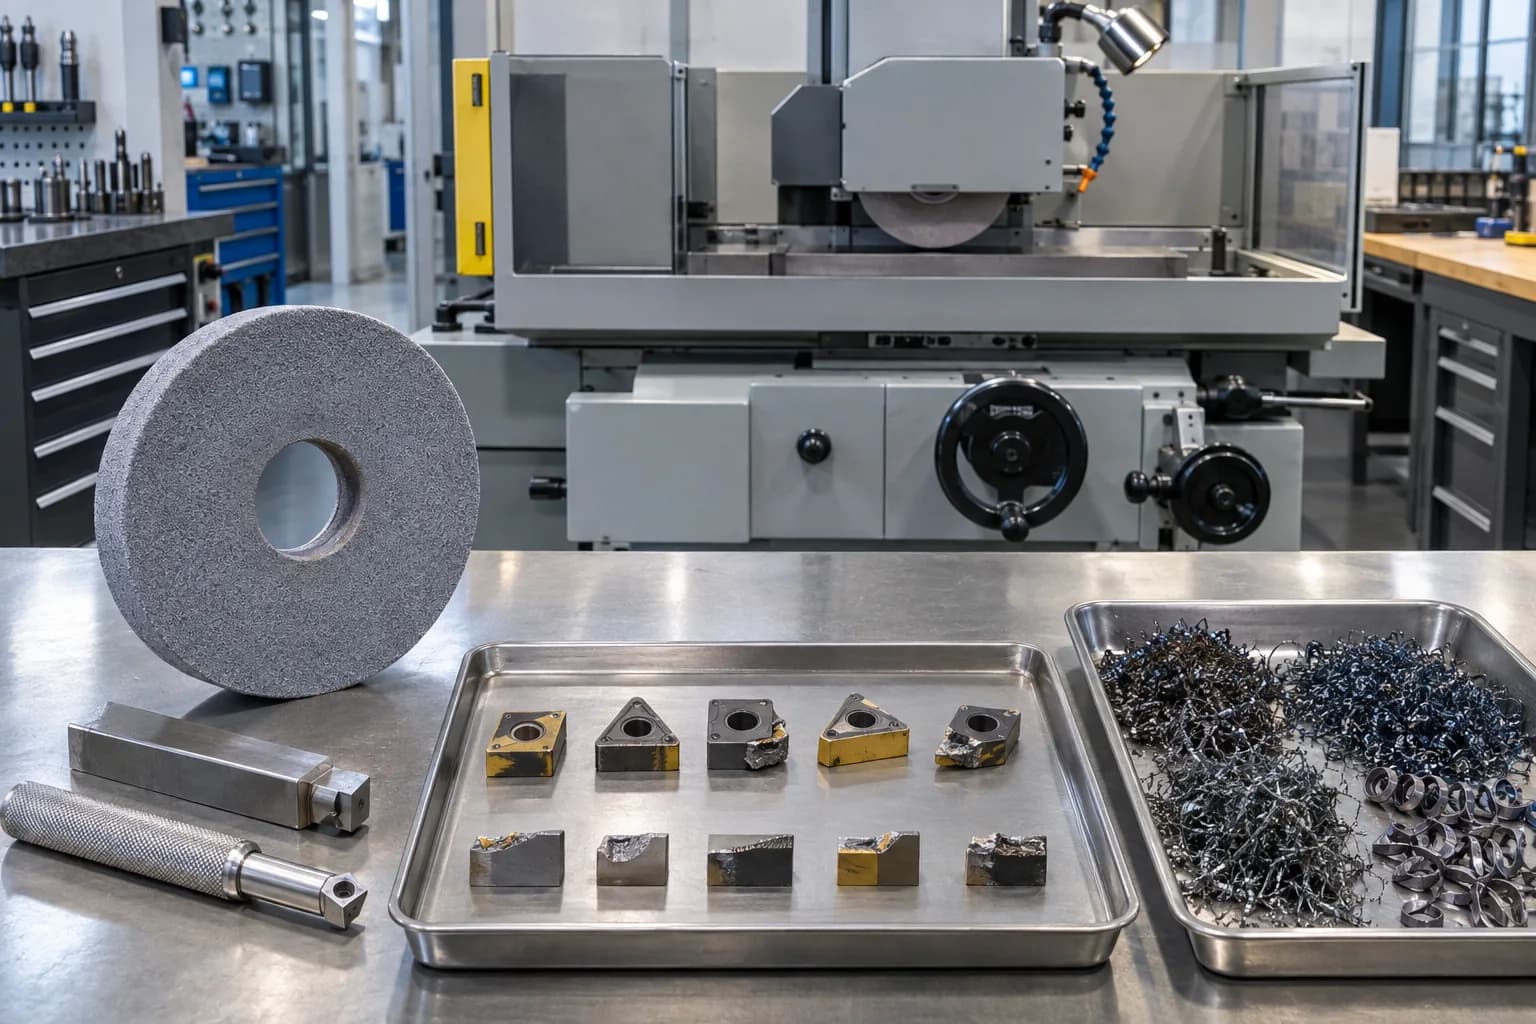
Contoh visual hanya membantu observasi awal. Diagnosis harus menghubungkan pola aus, lokasi kerusakan, suara, beban spindle, hasil ukur, material, holder, coolant, dan riwayat parameter. Roda gerinda serta geram tajam ditangani sesuai prosedur dan mesin harus berhenti saat inspeksi.
Eksperimen perbaikan yang dapat dipercaya
- Foto dan petakan lokasi wear terhadap cutting edge; bedakan progressive wear dari sudden failure.
- Catat material/lot, hardness, tool assembly, run-out, coolant, engagement, cutting time, spindle load, chip, suara, size, dan finish.
- Ubah satu faktor utama per trial dalam batas tool/mesin; pertahankan faktor lain dan ukur hasilnya.
- Gunakan tool-life criterion yang terkait kualitas, risiko, dan biaya—bukan menunggu insert pecah.
- Setelah perubahan, verifikasi ulang collision, offset, first-piece, dan stabilitas selama beberapa komponen.
Perhatian: Menaikkan feed atau speed berdasarkan warna chip saja dapat menyesatkan. Warna dipengaruhi material, coating, coolant, ketebalan, dan waktu terpapar udara; gunakan beberapa bukti proses.
Tips: Buat kartu identitas tool assembly berisi semua komponen, gauge length, torque penting, run-out limit, offset source, approved parameter window, dan foto set-up.