
Praktik Industri · Pelajaran 6 dari 6 · ±3 menit baca
Dari Hasil Ukur ke Keputusan yang Dapat Diaudit
Menghubungkan spesifikasi, measurement system, sampling, traceability, dan disposition.
Isi modul · 6 pelajaran
Nilai ukur tidak berdiri sendiri. Keputusan accept/reject memerlukan identitas karakteristik, unit, hasil, uncertainty yang relevan, specification limit, aturan keputusan, kondisi part, status alat, dan kewenangan. Control limit dari data proses tidak boleh menggantikan batas drawing.
Keputusan produksi harus berbasis bukti
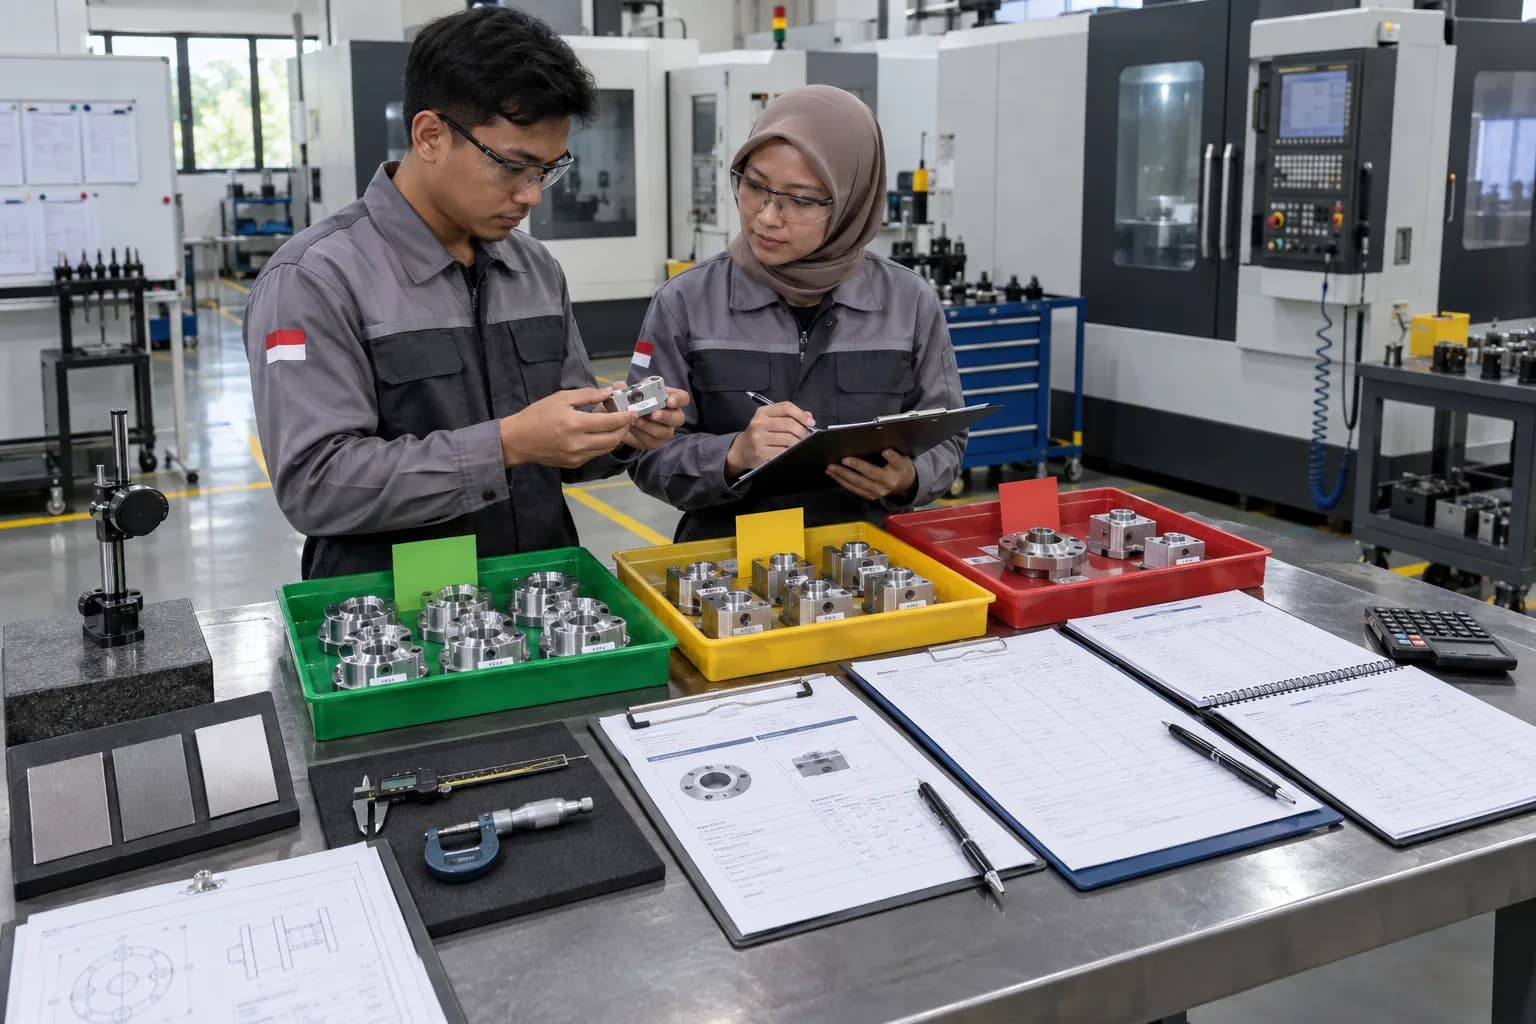
Status accept, hold, atau reject harus mengikuti spesifikasi, hasil ukur yang tertelusur, aturan keputusan, dan kewenangan yang ditetapkan—bukan warna tray pada ilustrasi. Data waktu, scrap, tool life, setup, dan inspeksi menjadi dasar perbaikan serta estimasi biaya.
Isi minimum record yang berguna
- Part/lot/serial, drawing revision, operation, machine/fixture, tanggal-waktu, dan identitas pemeriksa.
- Nomor karakteristik, nominal, limits, datum/setup, metode, alat/ID, resolution, dan kondisi lingkungan bila relevan.
- Hasil aktual atau keputusan gauge, jumlah sampel, lokasi sampel, dan aturan pembulatan/decision rule.
- Status accept/hold/reject, segregasi fisik dan sistem, nonconformance reference, serta disposition approval.
- Trend proses dan tindakan setelah out-of-control atau out-of-spec diperlakukan sebagai dua pertanyaan berbeda.
Perhatian: Cpk tinggi dari data sedikit atau proses tidak stabil dapat memberi keyakinan palsu. Evaluasi time order, special cause, distribusi, independence, measurement variation, subgroup, dan ukuran sampel sebelum menarik kesimpulan.
Tips: Dekat batas spesifikasi, jangan membulatkan agar lolos. Ikuti resolution policy dan decision rule yang ditetapkan; bila belum ada, eskalasikan risiko salah terima/salah tolak.