
Dasar · Pelajaran 5 dari 13 · ±3 menit baca
Machinability, Panas & Pembentukan Geram
Membaca perilaku material dari proses, bukan dari satu angka kekerasan.
Isi modul · 13 pelajaran
- 1Klasifikasi Logam
- 2Sifat Mekanik Logam
- 3Uji Tarik & Kurva Tegangan–Regangan
- 4Uji Kekerasan Brinell, Vickers & Rockwell
- 5Machinability, Panas & Pembentukan Geram
- 6Material Pahat: HSS, Karbida, Keramik, CBN & PCD
- 7Diagram Besi–Karbon & Struktur Mikro Baja
- 8Dasar Perlakuan Panas (Heat Treatment)
- 9Pengerasan Permukaan & Kedalaman Efektif
- 10Plastik Teknik & Material Non-Logam di Bengkel
- 11Memilih Material Sesuai Kebutuhan Komponen
- 12Membaca Kode Material
- 13Korosi & Cara Melindunginya
Machinability adalah istilah perbandingan yang bergantung pada kriteria: umur pahat, gaya potong, kualitas permukaan, pembentukan geram, atau laju produksi. Material yang baik pada satu kriteria belum tentu baik pada kriteria lain.
| Gejala Saat Proses | Kemungkinan Kontribusi Material | Pemeriksaan Lanjutan |
|---|---|---|
| Geram panjang melilit | Keuletan tinggi dan chip breaker tidak efektif | Geometri insert, feed, depth of cut, dan rekomendasi grade |
| Tepi pahat tertempel material | Afinitas adhesi atau built-up edge | Kecepatan, ketajaman, coating, dan suplai cutting fluid |
| Keausan abrasif cepat | Karbida, scale, atau inklusi keras | Kondisi permukaan bahan, sertifikat, dan pemilihan grade pahat |
| Permukaan mengeras setelah lintasan | Work hardening | Hindari dwell; pertahankan penyayatan dan set-up kaku |
| Panas terkonsentrasi di pahat | Konduktivitas panas rendah | Kontrol kontak, toolpath, coolant, dan batas temperatur pahat |
Gunakan Data Pabrikan sebagai Titik Awal
- Pastikan grade dan kondisi material—misalnya annealed, normalized, cold-drawn, atau quenched-and-tempered.
- Pilih kelompok material serta grade pahat dari katalog pabrikan tool.
- Mulai dari rentang parameter yang direkomendasikan untuk operasi dan kekakuan mesin.
- Amati geram, beban spindle, suara, permukaan, ukuran, dan pola keausan.
- Ubah satu variabel pada satu waktu dan catat hasilnya.
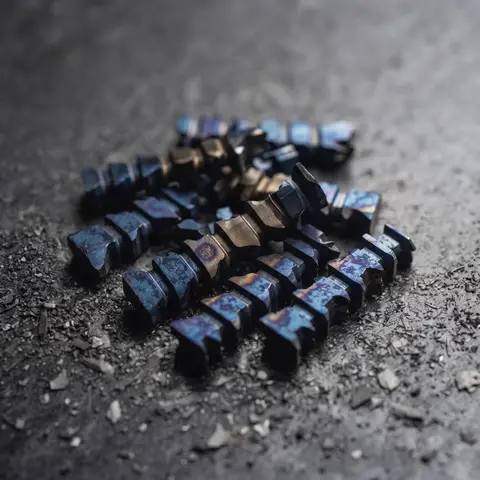
Perhatian: Warna geram bukan termometer universal. Maknanya berbeda menurut material, coating, coolant, dan proses; jangan memakai satu foto warna geram untuk menetapkan temperatur atau kelayakan proses.
Gaya potong spesifik dan daya mesin
Setiap material membutuhkan gaya tertentu untuk mengangkat satu milimeter persegi penampang geram. Nilai ini disebut gaya potong spesifik kc dan tercantum di katalog pahat untuk setiap kelompok material. Dengan kc, daya potong saat membubut dapat diperkirakan: Pc (kW) = vc × ap × f × kc ÷ 60 000, dengan vc dalam m/menit, ap dan f dalam mm, serta kc dalam N/mm².
| Kelompok material | kc kira-kira (N/mm²) | Catatan |
|---|---|---|
| Baja karbon tanpa paduan | 1500–1800 | Naik seiring kekuatan baja |
| Baja paduan rendah (dikeraskan-temper) | 1800–2300 | Bergantung kekerasan |
| Stainless austenitik | 2000–2400 | Ditambah kecenderungan work hardening |
| Besi cor kelabu | 900–1200 | Geram pendek, debu abrasif |
| Paduan aluminium | 500–800 | Risiko utama: material menempel di pahat |
| Paduan titanium | 1300–1600 | Panas terkumpul di pahat |
| Baja keras (±50 HRC ke atas) | 3000 ke atas | Butuh CBN/keramik dan mesin kaku |
Contoh: baja dengan kc ≈ 2000 N/mm² dibubut pada vc = 200 m/menit, ap = 2 mm, f = 0,2 mm/putaran. Pc = 200 × 2 × 0,2 × 2000 ÷ 60 000 ≈ 2,7 kW. Dengan efisiensi mesin sekitar 80%, motor spindel perlu menyediakan kira-kira 3,3 kW. Angka kc di atas berlaku untuk tebal geram sekitar 1 mm; pada geram yang lebih tipis kc nyata lebih besar, jadi pakai nilai katalog untuk perhitungan sungguhan.
Bentuk chip yang paling sering ditemui
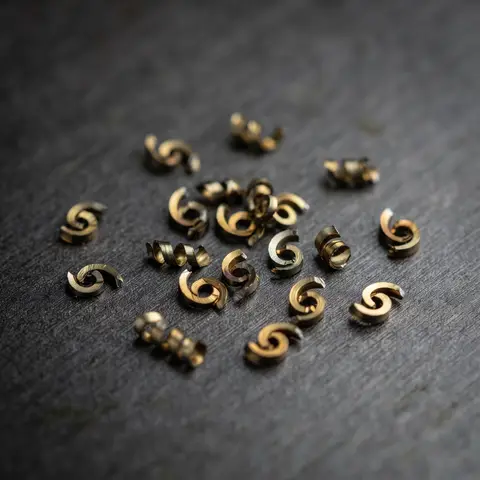
Spiral 6/9 (ideal)
pendek, putus sendiri
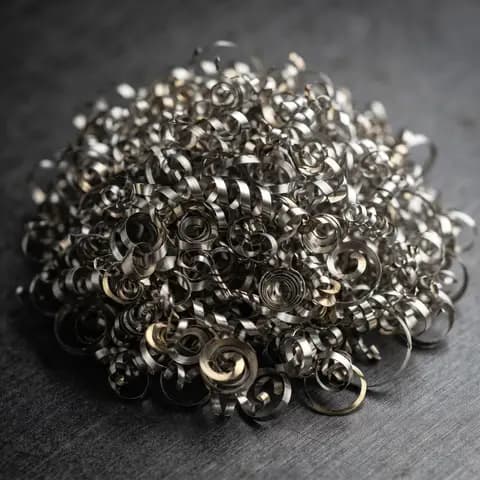
Panjang tak putus
melilit benda & tangan
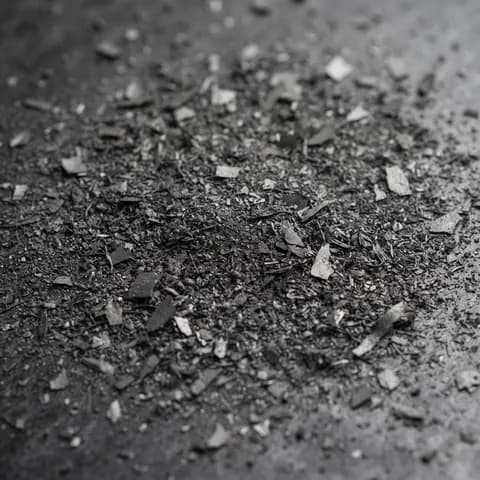
Serbuk/serpih halus
normal untuk besi cor
Tebal bergerigi
beban terlalu berat / bergetar
Menempel di mata potong
built-up edge — Vc terlalu rendah
Spiral pendek seperti angka 6/9 adalah kondisi ideal. Bingkai oranye menandai masalah: chip panjang tak putus bisa melilit benda kerja atau tangan operator, dan chip yang menempel di mata potong menandakan kecepatan potong terlalu rendah.
Material yang sengaja dibuat mudah dimesin
- Baja free-cutting (misalnya 11SMn30 atau 12L14) mengandung belerang dan kadang timbal sehingga geram mudah putus dan permukaan halus. Kekurangannya: kemampuan las dan ketangguhan lebih rendah, dan baja bertimbal tidak boleh dipakai untuk aplikasi tertentu.
- Stainless 303 adalah versi 304 yang diberi belerang agar mudah dimesin, tetapi ketahanan korosinya sedikit lebih rendah.
- Kuningan bertimbal (misalnya CuZn39Pb3) adalah salah satu logam yang paling mudah dibubut; periksa regulasi bila komponen bersentuhan dengan air minum atau makanan.
Perhatian: Stainless austenitik mengeras di permukaan bila pahat menggesek tanpa memotong. Gunakan feed yang cukup, pahat tajam, dan jangan membiarkan pahat berhenti di benda (dwell) sementara spindel berputar.