
Dasar · Pelajaran 4 dari 13 · ±3 menit baca
Uji Kekerasan Brinell, Vickers & Rockwell
Cara kerja, rumus, dan kapan memakai tiap metode uji kekerasan.
Isi modul · 13 pelajaran
- 1Klasifikasi Logam
- 2Sifat Mekanik Logam
- 3Uji Tarik & Kurva Tegangan–Regangan
- 4Uji Kekerasan Brinell, Vickers & Rockwell
- 5Machinability, Panas & Pembentukan Geram
- 6Material Pahat: HSS, Karbida, Keramik, CBN & PCD
- 7Diagram Besi–Karbon & Struktur Mikro Baja
- 8Dasar Perlakuan Panas (Heat Treatment)
- 9Pengerasan Permukaan & Kedalaman Efektif
- 10Plastik Teknik & Material Non-Logam di Bengkel
- 11Memilih Material Sesuai Kebutuhan Komponen
- 12Membaca Kode Material
- 13Korosi & Cara Melindunginya
Kekerasan adalah ketahanan permukaan terhadap penekanan (indentasi) menurut metode tertentu. Angka kekerasan selalu harus ditulis bersama metodenya, misalnya 229 HBW 10/3000, 464 HV10, atau 58 HRC. Angka tanpa metode tidak bisa diperiksa dan tidak bisa dibandingkan.
Bekas tekan Brinell dan Vickers di mikroskop ukur, serta prinsip Rockwell
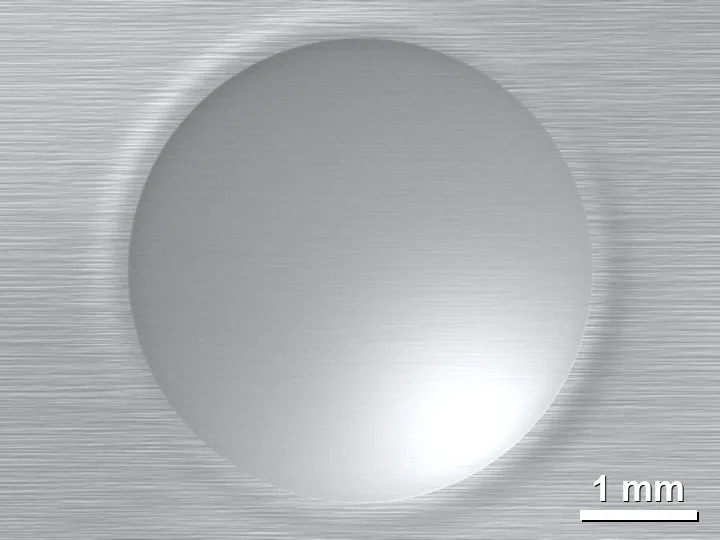
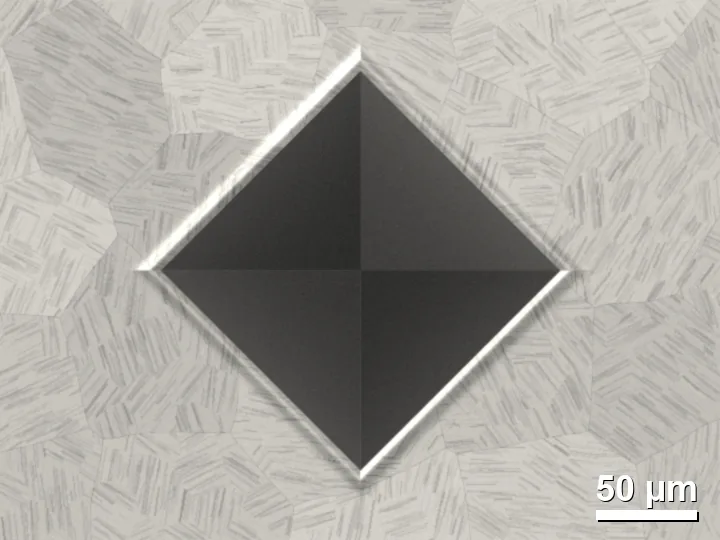
Bekas tekan dirender dari geometri indentor (bola, piramida 136°) dengan ukuran yang sama seperti contoh hitungan. Pada Rockwell tidak ada yang diukur dengan mikroskop: mesin membaca tambahan kedalaman h antara tahap 1 dan 3, lalu menampilkannya langsung sebagai angka HRC.
Brinell (HBW)
Bola karbida tungsten berdiameter D ditekan dengan gaya F selama waktu tertentu. Setelah beban dilepas, diameter bekas tekan d diukur pada dua arah tegak lurus lalu dirata-rata. Bekas tekan yang besar membuat Brinell cocok untuk coran dan bahan yang strukturnya kasar atau tidak homogen.
| Rumus Brinell | Keterangan |
|---|---|
| HBW = 0,102 × 2F ÷ (π × D × (D − √(D² − d²))) | F dalam newton, D dan d dalam mm |
| Kombinasi umum | D = 10 mm, F = 29,42 kN (3000 kgf) untuk baja dan besi cor |
| Syarat bekas tekan | d sebaiknya di antara 0,24D dan 0,6D; bila tidak, ganti kombinasi gaya dan bola |
Contoh: bola 10 mm, gaya 29,42 kN, bekas tekan rata-rata d = 4,00 mm. √(100 − 16) = 9,165, sehingga D − √(D² − d²) = 0,835 mm. HBW = 0,102 × 58 840 ÷ (π × 10 × 0,835) ≈ 229 HBW 10/3000. Nilai ini wajar untuk baja karbon sedang dalam kondisi normal.
Vickers (HV)
Indentor berupa piramida intan bersudut puncak 136°. Bekas tekannya berbentuk bujur sangkar; kedua diagonalnya diukur dengan mikroskop lalu dirata-rata. Gaya dapat sangat kecil (mikro-Vickers) hingga besar, sehingga satu skala HV dapat dipakai dari bahan lunak sampai lapisan keras yang tipis.
| Rumus Vickers | Keterangan |
|---|---|
| HV = 0,1891 × F ÷ d² | F dalam newton, d = rata-rata diagonal dalam mm |
| Penulisan | 464 HV10 berarti 464 HV dengan gaya uji 10 kgf (98,07 N) |
| Pemakaian khas | Traverse kekerasan untuk kedalaman case, benda kecil, lapisan tipis, dan laboratorium |
Contoh: HV10 (F = 98,07 N) menghasilkan diagonal rata-rata 0,200 mm. HV = 0,1891 × 98,07 ÷ 0,04 ≈ 464 HV10.
Rockwell (HRC, HRB, dan skala lain)
Rockwell tidak mengukur lebar bekas tekan, melainkan kedalaman. Indentor ditekan dengan gaya awal (preload) agar dudukan stabil, lalu gaya utama ditambahkan dan dilepas kembali. Selisih kedalaman antara keadaan preload sebelum dan sesudahnya dikonversi langsung menjadi angka di layar. Karena cepat dan tanpa mikroskop, Rockwell paling umum di lantai produksi.
| Skala | Indentor | Gaya total | Umumnya untuk |
|---|---|---|---|
| HRC | Kerucut intan 120° | 1471 N (150 kgf) | Baja yang dikeraskan, kira-kira 20–70 HRC |
| HRB | Bola 1/16 inci | 980,7 N (100 kgf) | Baja lunak, kuningan, aluminium yang lebih keras |
| HR15N / HR30N | Kerucut intan, gaya kecil (superficial) | 147–294 N | Lapisan tipis atau benda tipis |
Memilih metode
| Situasi | Pilihan yang lazim | Alasan |
|---|---|---|
| Bahan baku batang atau coran | Brinell | Bekas tekan besar merata-ratakan struktur kasar |
| Poros atau pin yang sudah dikeraskan | Rockwell C | Cepat, langsung terbaca, cocok untuk kontrol produksi |
| Memeriksa kedalaman lapisan keras | Vickers gaya kecil pada potongan melintang | Bekas tekan kecil dapat dibuat berderet dari permukaan ke inti |
| Benda sangat besar yang tidak bisa dibawa ke mesin uji | Alat portabel (pantulan/UCI) | Hasil harus diverifikasi dan dikonversi dengan hati-hati |
Syarat agar hasil bisa dipercaya
- Permukaan uji bersih, rata, dan bebas scale. Lapisan yang terdekarburisasi setelah perlakuan panas memberi angka lebih rendah daripada material di bawahnya.
- Benda cukup tebal: bagian belakang tidak boleh menunjukkan bekas tekan. Standar memberi ketebalan minimum relatif terhadap kedalaman atau diagonal bekas tekan.
- Jarak bekas tekan ke tepi benda dan ke bekas tekan lain cukup jauh, karena material di sekitar bekas tekan ikut mengeras dan tepi benda kurang menopang.
- Permukaan lengkung (poros kecil) memerlukan faktor koreksi atau dudukan yang sesuai.
- Mesin uji diperiksa dengan blok acuan kekerasan secara berkala, misalnya setiap awal shift.
Perhatian: Konversi antara HRC, HB, HV, dan kekuatan tarik (misalnya dengan tabel ISO 18265) hanyalah pendekatan untuk kelompok material tertentu. Bila gambar meminta 'min. 55 HRC', ujilah dengan Rockwell C—jangan menguji Brinell lalu mengonversinya kecuali spesifikasi mengizinkan.
Tips: Tuliskan selalu lokasi uji pada laporan, misalnya '3 titik di dudukan bearing, 58/59/58 HRC'. Kekerasan bisa berbeda antara permukaan, inti, dan bagian yang lebih tebal.