
Dasar · Pelajaran 8 dari 13 · ±3 menit baca
Dasar Perlakuan Panas (Heat Treatment)
Mengubah struktur mikro dan sifat melalui siklus termal terkendali.
Isi modul · 13 pelajaran
- 1Klasifikasi Logam
- 2Sifat Mekanik Logam
- 3Uji Tarik & Kurva Tegangan–Regangan
- 4Uji Kekerasan Brinell, Vickers & Rockwell
- 5Machinability, Panas & Pembentukan Geram
- 6Material Pahat: HSS, Karbida, Keramik, CBN & PCD
- 7Diagram Besi–Karbon & Struktur Mikro Baja
- 8Dasar Perlakuan Panas (Heat Treatment)
- 9Pengerasan Permukaan & Kedalaman Efektif
- 10Plastik Teknik & Material Non-Logam di Bengkel
- 11Memilih Material Sesuai Kebutuhan Komponen
- 12Membaca Kode Material
- 13Korosi & Cara Melindunginya
Perlakuan panas mengubah struktur mikro dan sifat melalui pemanasan, waktu tahan, atmosfer, serta pendinginan terkendali. Proses dapat menimbulkan scale, dekarburisasi, perubahan ukuran, distorsi, atau retak; allowance dan urutan proses harus direncanakan sejak gambar serta routing produksi.
Proses yang Paling Umum
- Quench hardening
- baja yang sesuai diaustenitisasi lalu didinginkan pada laju yang diperlukan untuk membentuk struktur keras; media dapat berupa gas, polimer, minyak, air, atau lainnya sesuai grade dan proses.
- Tempering
- pemanasan setelah hardening untuk mengubah keseimbangan kekerasan, kekuatan, ketangguhan, dan stabilitas dimensi.
- Annealing
- istilah keluarga proses dengan tujuan seperti pelunakan, memperbaiki machinability, rekristalisasi, atau mengendalikan struktur; siklusnya bergantung paduan.
- Normalizing
- pada baja tertentu melibatkan austenitisasi dan pendinginan udara untuk mengubah struktur serta menyeragamkan kondisi sebelum proses berikutnya.
- Stress relieving
- mengurangi tegangan sisa dengan siklus di bawah transformasi utama yang ditargetkan; tidak sama dengan full annealing.
Alur kerja perlakuan panas di fasilitas industri
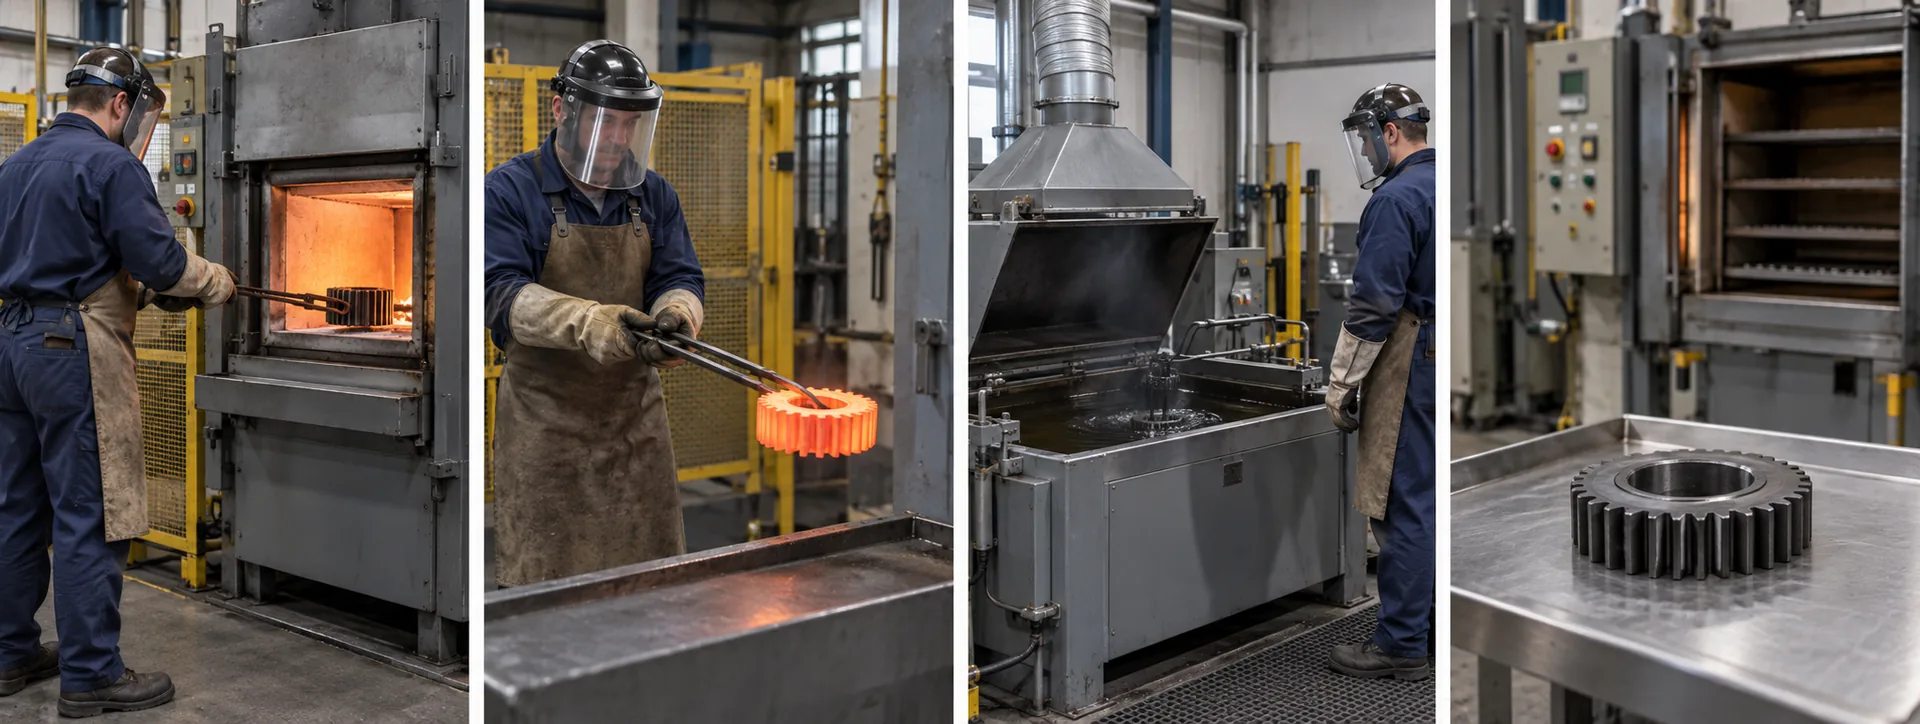
Foto memperlihatkan konteks proses, bukan resep. Temperatur, waktu tahan, atmosfer, media quench, agitasi, dan tempering harus ditetapkan dari grade, ukuran, geometri, serta prosedur fasilitas. Warna pijar tidak cukup akurat untuk mengendalikan temperatur.
Profil suhu-waktu tiap proses perlakuan panas
Skema kualitatif, bukan resep suhu atau waktu. Untuk baja: quench hardening melibatkan austenitisasi lalu pendinginan cepat; tempering dilakukan setelah pengerasan, pada suhu lebih rendah di bawah suhu kritis. Full annealing memakai pendinginan tungku yang lambat, sedangkan normalizing memakai pendinginan udara. Suhu, waktu tahan, dan media harus sesuai jenis baja.
Perhatian: Kemampuan mencapai kekerasan dan kedalaman pengerasan tidak ditentukan oleh satu batas kadar karbon. Carbon content memengaruhi potensi kekerasan, sedangkan hardenability juga dipengaruhi unsur paduan, ukuran butir, penampang, siklus austenitisasi, dan laju pendinginan.
Tips: Urutan yang sering dipakai adalah rough machining, stress relief bila perlu, heat treatment, lalu finishing allowance. Namun hard turning, hard milling, grinding, honing, dan proses lain dapat dipilih berdasarkan geometri, kekerasan, distorsi, kualitas permukaan, serta volume produksi.
Memilih suhu tempering: kekerasan atau ketangguhan
| Rentang tempering (baja karbon/paduan rendah) | Hasil umum | Contoh pemakaian |
|---|---|---|
| Sekitar 150–250 °C | Kekerasan hampir dipertahankan, tegangan quench berkurang | Perkakas potong, cetakan, komponen tahan aus |
| Sekitar 250–400 °C | Hati-hati: sebagian baja menjadi getas di rentang ini | Hindari kecuali data grade mengizinkan |
| Sekitar 400–650 °C | Kekerasan turun, ketangguhan naik banyak | Poros, baut kekuatan tinggi, komponen kena beban kejut |
Contoh: poros C45 yang di-quench dapat mencapai sekitar 55–60 HRC di permukaan, tetapi terlalu getas untuk poros. Setelah di-temper pada suhu tinggi, kekerasannya turun menjadi kira-kira 20–30 HRC dengan ketangguhan jauh lebih baik. Kondisi inilah yang disebut quench and temper (QT) dan sering tertulis pada gambar sebagai target kekerasan atau kekuatan tarik.
Desain dan pemesinan yang mengurangi retak quench dan distorsi
- Hindari sudut dalam yang tajam; beri radius pada bahu, alur, dan dasar alur pasak.
- Jaga ketebalan dinding seragam. Perubahan penampang mendadak mendingin tidak merata dan menimbulkan tegangan.
- Lubang yang terlalu dekat dengan tepi menjadi titik awal retak; tanyakan apakah lubang boleh disumbat saat dipanaskan.
- Sisakan allowance gerinda pada permukaan fungsional karena benda dapat melengkung dan permukaannya terdekarburisasi.
- Hilangkan tegangan sisa dari pemesinan kasar berat (stress relieving) sebelum finishing bila komponen panjang atau tipis.
Pemeriksaan setelah perlakuan panas
- Kekerasan diuji di lokasi dan metode yang tercantum pada gambar atau instruksi kerja.
- Kelurusan dan runout diperiksa sebelum finishing, karena distorsi menentukan allowance yang masih tersedia.
- Lapisan dekarburisasi diperiksa bila permukaan tidak akan digerinda.
- Retak diperiksa visual atau dengan NDT (misalnya magnetic particle) bila diwajibkan.
- Sertifikat atau laporan heat treatment disimpan bersama identitas lot benda.