
Dasar · Pelajaran 9 dari 13 · ±3 menit baca
Pengerasan Permukaan & Kedalaman Efektif
Membedakan penambahan unsur di permukaan dari pengerasan lokal.
Isi modul · 13 pelajaran
- 1Klasifikasi Logam
- 2Sifat Mekanik Logam
- 3Uji Tarik & Kurva Tegangan–Regangan
- 4Uji Kekerasan Brinell, Vickers & Rockwell
- 5Machinability, Panas & Pembentukan Geram
- 6Material Pahat: HSS, Karbida, Keramik, CBN & PCD
- 7Diagram Besi–Karbon & Struktur Mikro Baja
- 8Dasar Perlakuan Panas (Heat Treatment)
- 9Pengerasan Permukaan & Kedalaman Efektif
- 10Plastik Teknik & Material Non-Logam di Bengkel
- 11Memilih Material Sesuai Kebutuhan Komponen
- 12Membaca Kode Material
- 13Korosi & Cara Melindunginya
Istilah case hardening mencakup beberapa rute yang hasil dan mekanismenya berbeda. Tujuan umumnya adalah permukaan tahan aus dengan inti yang tetap mendukung beban dan benturan, tetapi spesifikasi harus menyebut proses, kekerasan permukaan, kedalaman efektif, struktur, dan area yang boleh atau tidak boleh dikeraskan.
Case hardening: keras di luar, ulet di dalam
Skema konseptual profil case, bukan skala kedalaman. Case hardening menargetkan lapisan permukaan dengan kekerasan atau komposisi berbeda dari inti. Kondisi inti tidak selalu 'lunak'; grade, proses, penampang, dan spesifikasi menentukan kekuatan serta ketangguhannya.
| Proses | Prinsip Sederhana | Catatan Penting |
|---|---|---|
| Carburizing | Menambah karbon pada permukaan lalu hardening | Lazim untuk baja inti karbon rendah yang sesuai |
| Carbonitriding | Menambah karbon dan nitrogen lalu hardening | Case biasanya lebih dangkal; proses harus dikontrol |
| Nitriding | Mendifusikan nitrogen pada temperatur lebih rendah | Umumnya tanpa quench; membutuhkan komposisi dan kondisi awal yang sesuai |
| Induction hardening | Memanaskan lokal dengan induksi lalu quench | Tidak menambah karbon; respons bergantung komposisi dan profil pemanasan |
| Flame hardening | Memanaskan lokal dengan nyala lalu quench | Tidak menambah karbon; kontrol kedalaman dan distorsi penting |
Perhatian: Kekerasan permukaan saja tidak membuktikan kedalaman case, kualitas inti, atau bebas retak. Pemeriksaan dapat memerlukan potongan metalografi, traverse kekerasan, NDT, dan kriteria khusus gambar.
Tips: Lubang, ulir, keyway, dan perubahan penampang dapat menjadi lokasi konsentrasi tegangan atau distorsi. Tentukan allowance, masking, dan urutan finishing bersama pemasok heat treatment sebelum produksi.
Cara menyatakan dan mengukur kedalaman efektif
Kedalaman lapisan keras tidak diukur dengan melihat warna, melainkan dengan traverse kekerasan: benda contoh dipotong melintang, dipoles, lalu diberi deretan bekas tekan Vickers gaya kecil dari permukaan ke arah inti. Kedalaman efektif adalah jarak dari permukaan sampai kekerasan turun ke nilai batas yang disepakati.
| Proses | Simbol umum (ISO 18203) | Batas kekerasan |
|---|---|---|
| Carburizing / carbonitriding | CHD | Kedalaman sampai 550 HV |
| Nitriding | NHD | Kedalaman sampai kekerasan inti + 50 HV |
| Induction / flame hardening | SHD | Kedalaman sampai 80% kekerasan permukaan minimum |
Traverse kekerasan pada potongan melintang baja karburisasi
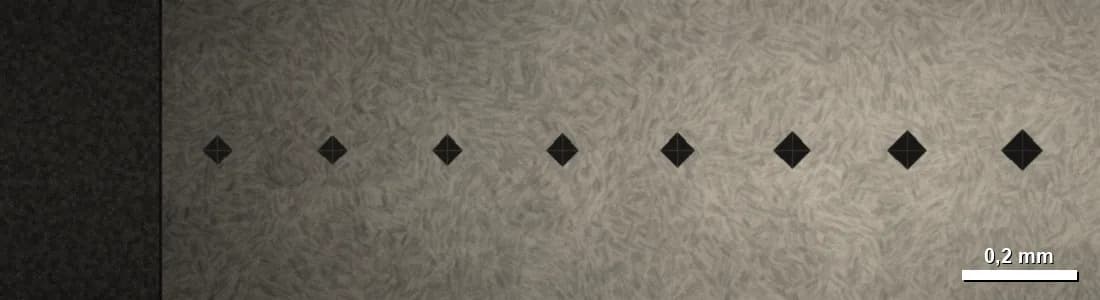
Kiri foto: resin mounting gelap; tepi spesimen = permukaan komponen. Lapisan berkarbon tinggi tampak lebih gelap setelah dietsa. Bekas tekan HV1 makin besar ke arah inti karena kekerasannya turun; ukuran tiap bekas tekan dihitung dari nilai HV pada grafik di bawahnya, dengan skala sumbu yang sama.
Contoh membaca traverse: kekerasan 580 HV pada 0,7 mm dan 520 HV pada 0,9 mm. Batas 550 HV berada di tengahnya, sehingga CHD ≈ 0,7 + 0,2 × (580 − 550) ÷ (580 − 520) = 0,8 mm.
Allowance gerinda memakan lapisan keras
Bila gambar meminta CHD 0,8–1,2 mm setelah gerinda dan allowance gerinda 0,2 mm per sisi, pesanan ke pemasok heat treatment harus menyebut CHD sekitar 1,0–1,4 mm sebelum gerinda. Bila tidak, lapisan keras bisa habis di bagian yang paling banyak digerinda, terutama pada benda yang melengkung.
| Proses | Rentang kedalaman yang sering ditemui |
|---|---|
| Carburizing | Sekitar 0,5–2 mm |
| Nitriding gas | Lapisan difusi sekitar 0,1–0,6 mm |
| Induction hardening | Sekitar 1–5 mm, bergantung frekuensi dan daya |
Tips: Untuk produksi, potongan uji (test coupon) dari material dan lot yang sama sering diikutkan dalam tungku supaya traverse kekerasan tidak harus merusak komponen asli.