
Dasar · Pelajaran 6 dari 13 · ±3 menit baca
Material Pahat: HSS, Karbida, Keramik, CBN & PCD
Memilih material dan grade pahat berdasarkan benda kerja dan kondisi potong.
Isi modul · 13 pelajaran
- 1Klasifikasi Logam
- 2Sifat Mekanik Logam
- 3Uji Tarik & Kurva Tegangan–Regangan
- 4Uji Kekerasan Brinell, Vickers & Rockwell
- 5Machinability, Panas & Pembentukan Geram
- 6Material Pahat: HSS, Karbida, Keramik, CBN & PCD
- 7Diagram Besi–Karbon & Struktur Mikro Baja
- 8Dasar Perlakuan Panas (Heat Treatment)
- 9Pengerasan Permukaan & Kedalaman Efektif
- 10Plastik Teknik & Material Non-Logam di Bengkel
- 11Memilih Material Sesuai Kebutuhan Komponen
- 12Membaca Kode Material
- 13Korosi & Cara Melindunginya
Pahat harus tetap lebih keras daripada benda kerja pada suhu potong, tahan aus, cukup tangguh agar tidak gompal saat hentakan, dan tidak bereaksi kimia dengan benda kerja. Tidak ada satu material yang unggul di semua hal: makin keras dan tahan panas sebuah material pahat, biasanya makin getas.
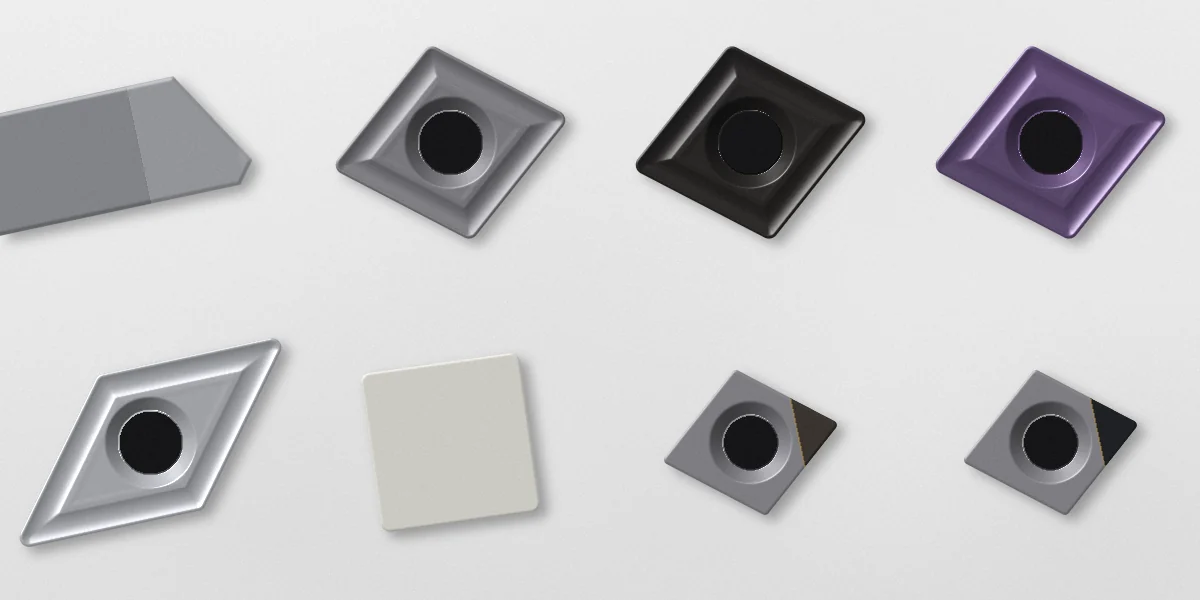
Contoh tampilan material pahat
 12345678
- 1Pahat HSS 10 × 10 mm — diasah sendiri di gerinda; muka garuk terlihat lebih terang dari bekas asahan.
- 2Karbida tanpa lapisan (CNMG) — abu-abu kusam hasil sinter; alur pemutus geram di sepanjang tepi.
- 3Karbida berlapis CVD — lapisan Al₂O₃/TiCN tebal, umumnya hitam di muka atas; untuk bubut baja dan besi cor.
- 4Karbida berlapis PVD (TiAlN) — lapisan tipis berwarna ungu-antrasit; tepi tetap tajam untuk stainless dan frais.
- 5Cermet (DNMG 55°) — perak terang mengilap; untuk finishing baja dengan hasil permukaan halus.
- 6Keramik oksida (SNGN) — putih, tanpa lubang, dijepit dari atas; untuk besi cor kecepatan tinggi.
- 7Ujung CBN dibrazing — kepingan gelap kecil di pojok badan karbida; untuk baja yang sudah dikeraskan.
- 8Ujung PCD dibrazing — kepingan hitam mengilap seperti cermin; untuk aluminium bersilikon dan non-ferro.
Dirender dengan geometri ISO (lingkaran dalam 12,7 mm atau 9,525 mm, radius pojok 0,8/0,4 mm). Warna lapisan berbeda antarpabrikan—identitas grade selalu dibaca dari kotak dan label, bukan dari warna.
Peta material pahat: keras dan tahan panas versus tangguh
Posisi bersifat kualitatif, bukan hasil ukur. Setiap kelompok punya banyak grade yang tumpang tindih; arah umumnya selalu sama: makin ke kiri atas makin cepat memotong tetapi makin mudah gompal, makin ke kanan bawah makin tahan hentakan tetapi kecepatannya rendah.
| Material pahat | Kelebihan | Keterbatasan | Pemakaian umum |
|---|---|---|---|
| HSS (termasuk HSS-Co dan HSS metalurgi serbuk) | Tangguh, bisa diasah sangat tajam, murah, tahan hentakan | Kekerasan turun di atas sekitar 550–600 °C, sehingga kecepatan potong rendah | Bor, tap, reamer, end mill kecil, pahat bubut manual, pahat bentuk |
| Karbida semen (WC–Co) | Keras dan tahan panas; kecepatan potong beberapa kali HSS | Lebih getas; butuh mesin dan pencekaman kaku | Insert bubut dan frais, end mill dan bor solid |
| Karbida berlapis (coated carbide) | Lapisan menahan panas dan aus pada kecepatan tinggi | Lapisan tebal sedikit menumpulkan tepi | Sebagian besar insert produksi untuk baja, stainless, dan besi cor |
| Cermet | Permukaan hasil halus; stabil terhadap baja | Kurang tangguh dibanding karbida | Finishing ringan baja |
| Keramik (Al₂O₃, Si₃N₄) | Kekerasan panas sangat tinggi; kecepatan sangat tinggi | Getas; sensitif kejutan termal sehingga pemakaian coolant harus sesuai rekomendasi | Besi cor, paduan nikel tahan panas, bubut baja keras |
| CBN | Sangat keras dan tetap stabil terhadap besi | Mahal dan getas | Bubut baja yang dikeraskan (umumnya di atas 45 HRC) dan besi cor |
| PCD (intan polikristal) | Paling keras; tepi sangat tajam dan tahan aus | Bereaksi dengan besi pada suhu potong, jadi tidak untuk baja | Aluminium bersilikon tinggi, tembaga, plastik, dan komposit |
Coating dan fungsinya
- TiN (keemasan)
- lapisan umum yang mengurangi gesekan dan aus pada kecepatan sedang; banyak dipakai pada bor dan tap HSS.
- TiCN
- lebih keras dan tahan abrasi daripada TiN; cocok untuk pemotongan dengan keausan abrasif.
- TiAlN / AlTiN
- membentuk lapisan oksida aluminium saat panas, sehingga tahan untuk kecepatan tinggi dan pemotongan kering pada baja.
- Al₂O₃ (lapisan CVD tebal)
- penghalang panas; umum pada insert bubut baja dan besi cor.
- DLC dan pahat tanpa coating yang dipoles
- untuk aluminium dan non-ferro agar material tidak menempel di tepi.
Lapisan PVD tipis sehingga tepi pahat tetap tajam; cocok untuk frais, finishing, dan stainless. Lapisan CVD lebih tebal dan tahan aus; banyak dipakai pada bubut baja dan besi cor dengan pemotongan stabil.
Kelompok benda kerja ISO 513
Katalog insert memakai huruf dan warna yang sama di semua pabrikan, sehingga grade dapat dicari menurut jenis benda kerjanya.
| Huruf | Warna | Benda kerja |
|---|---|---|
| P | Biru | Baja (karbon, paduan, tuang) |
| M | Kuning | Baja tahan karat (stainless) |
| K | Merah | Besi cor |
| N | Hijau | Aluminium dan non-ferro lain |
| S | Cokelat/oranye | Paduan tahan panas (nikel, kobalt) dan titanium |
| H | Abu-abu | Material yang dikeraskan |
Angka di belakang huruf, misalnya P10 atau P30, menunjukkan posisi grade: angka kecil berarti lebih keras dan tahan aus (kecepatan lebih tinggi, pemotongan stabil), sedangkan angka besar berarti lebih tangguh (pemotongan terputus, hentakan, atau mesin kurang kaku).
Membaca keausan untuk memilih grade
| Gejala | Arah perbaikan grade atau kondisi |
|---|---|
| Tepi gompal atau patah | Grade lebih tangguh (angka lebih besar), tepi diperkuat, atau kurangi hentakan |
| Aus sisi (flank) cepat dan merata | Grade lebih tahan aus atau coating lebih tahan panas; periksa kecepatan potong |
| Kawah di muka pahat | Coating penghalang panas (misalnya Al₂O₃) atau kecepatan diturunkan |
| Material menempel di tepi (built-up edge) | Tepi lebih tajam, coating yang sesuai, kecepatan disesuaikan, pelumasan lebih baik |
| Retak sisir tegak lurus tepi | Kejutan termal: hindari coolant putus-putus atau gunakan pemotongan kering bila direkomendasikan |
Perhatian: Kecepatan potong selalu milik kombinasi material pahat, grade, dan benda kerja tertentu. Kecepatan karbida yang dipakai pada pahat HSS akan membakar pahat dalam hitungan detik, sedangkan kecepatan HSS pada karbida membuat geram sulit putus dan tepi mudah gompal. Ambil titik awal dari katalog pabrikan pahat yang dipakai.
Tips: Simpan insert dalam kotaknya beserta label grade. Insert dengan bentuk sama tetapi grade berbeda sulit dibedakan secara visual, padahal perilakunya pada baja atau stainless bisa sangat berbeda.